
فایبرگلاس چیست و چه کاربردهایی دارد؟ ترکیب های شیمیایی چیست؟ آشنایی علمی با صنعت فایبرگلاس و خدمات ساخت قطعات کامپوزیتی..
راز فناوری فایبرگلاس
فایبرگلاس (کامپوزیت الیاف شیشه) از ترکیب الیاف شیشه در ترکیب رزینی به دست می آید و قدرت آن در تعامل فیزیکی و شیمیایی الیاف و رزین نهفته است. نسبت حجمی الیاف (Fiber Volume Fraction) اساساً بر خواص مکانیکی تأثیر می گذارد – هرچه درصد الیاف بیشتر باشد، استحکام و سختی قطعه بالاتر می رود. آرایش و جهت گیری الیاف (پشم شیشه) نیز نقش اساسی دارند: جهت دهی الیاف در راستای اعمال نیرو، تحمل بار را افزایش می دهد. در عمل، عیوب تولید مانند حفره های هوا می توانند تمرکز تنش ایجاد کرده و عملکرد قطعه را ضعیف کنند. نوع رزین تعیین کننده رفتار در برابر ضربه، انقباض پخت، چسبندگی الیاف و مقاومت محیطی است. علاوه بر این، روش ساخت تأثیر زیادی روی خواص نهایی دارد. این مقاله ضمن شرح مکانیزم های اصلی فناوری فایبرگلاس، نکات عملی برای افزایش دوام و کیفیت قطعات کامپوزیتی را ارائه می دهد.
تعامل رزین و الیاف
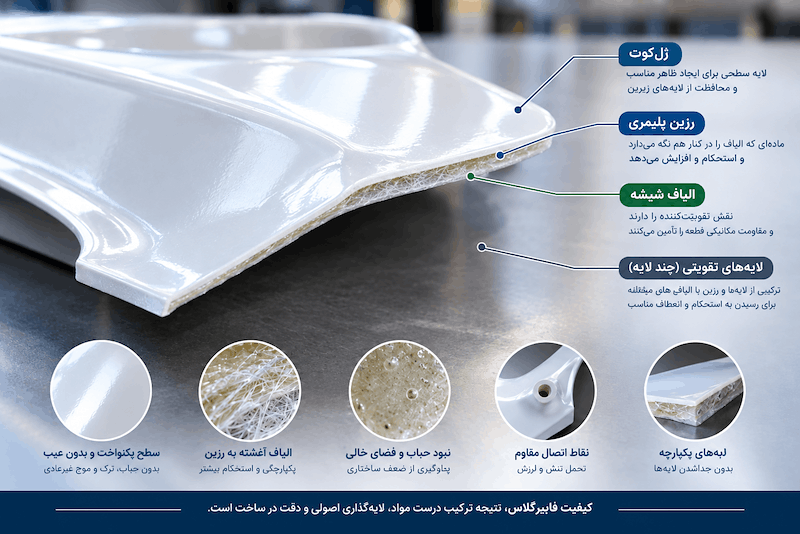
ساختار فایبرگلاس از دو جزء اصلی تشکیل می شود: الیاف شیشه نقش باربر و تقویت کننده (فاز اول) و رزین پلیمری (پلی استر، وینیل استر یا اپوکسی) نقش ماتریس را دارد که الیاف را در کنار هم نگه می دارد. کیفیت اتصال الیاف به ماتریس (فاز مشترک) تعیین کننده انتقال نیرو و سختی کامپوزیت است. ترکیب بهینه الیاف و رزین باعث ایجاد خواص هم افزا می شود: به عنوان مثال، ترکیب درصد بالای الیاف و رزین مناسب، مقاومت خمشی و کششی زیادی ایجاد می کند. از سوی دیگر، درصد نامناسب رزین (بیش از حد زیاد یا کم) می تواند تضعیف کننده باشد. نظریه های مهندسی کامپوزیت تأکید می کنند که درصد حجمی الیاف، پارامتری کلیدی است: «هرچه کسر حجمی الیاف بیشتر باشد، معمولاً خواص مکانیکی قطعه بهتر است».
نسبت حجمی الیاف و آرایش لایه ها
مقدار الیاف در هر قطعه (Fiber Volume Fraction) و ترتیب لایه ها نقشی حیاتی دارد. مطالعات نشان می دهند افزایش الیاف (در حد ممکن) مقاومت کششی، خمشی و مدول الاستیسیته را افزایش می دهد. با این حال، بیش از حد زیاد بودن رزین یا بیش از حد خشک ماندن الیاف (رزین نفوذنکرده) هر دو مشکل آفرین اند. علاوه بر این، جهت یابی الیاف بر عملکرد نهایی اثر می گذارد: وقتی الیاف در جهت نیروی وارده قرار گیرند، استحکام در آن جهت افزایش می یابد، اما جهت های دیگر ضعیف تر می شوند. به همین دلیل طراحی کامپوزیت معمولاً از ترکیب جهت های مختلف لایه ها (تاروپودی) بهره می برد تا رفتار یکنواخت تری حاصل شود. خلاصه اینکه میزان و جهت لایه گذاری به عنوان یکی از نتایج طراحی و فرآیند تولید باید از ابتدا مشخص باشد.
عیوب تولید – حفره های هوا و تنش پسماند:
در حین لایه گذاری، حباب هوا ممکن است بین الیاف حبس شود و در لایه های داخلی قطعه حفره ایجاد کند که با اعمال بار مکرر، محل شروع ترک می شوند. به همین دلیل روش هایی مانند غلتک زنی و وکیوم بگ برای خروج هوا بسیار مهم اند. همچنین در فرآیند پخت رزین، واکنش شیمیایی و تفاوت ضریب انبساط الیاف و رزین می تواند تنش های پسماند درون قطعه ایجاد کند. اگر فرایند پخت به درستی کنترل نشود (نسبت کاتالیزور، دما و زمان مناسب)، قطعه ممکن است تحت تنش درونی و تغییر شکل قرار گیرد. در نتیجه، کیفیت تولید دقیقاً به اندازه مواد اولیه اهمیت دارد و بی توجهی به مراحل پخت و کنترل دما می تواند ضعف ساختاری ایجاد کند.
رزین های پرکاربرد فایبرگلاس
رزین های پرکاربرد، پلی استر، وینیل استر، اپوکسی هستند. هر کدام از این رزین ها ویژگی های خاص خود را دارند. رزین های پلی استر متداول ترین و ارزان ترین نوع هستند و در تولید عمده قطعات عمومی فایبرگلاس (قایق، بدنه خودرو و…) کاربرد دارند. این رزین ها سخت شدن سریعی دارند اما معمولاً جمع شدگی پخت بالاتری داشته و مقاومت مکانیکی و مقاومت محیطی متوسطی ارائه می دهند. وینیل استر از نظر ویژگی های میانی است: رشته های مولکولی آن بلندتر است که باعث مقاومت ضربه ای بهتر و جمع شدگی کمتر نسبت به پلی استر می شود. به همین دلیل در قطعاتی که در معرض رطوبت یا مواد خورنده (مخازن، کشتی ها، پوشش های صنعتی) به کار می رود ترجیح داده می شود. این رزین نسبت به پلی استر مقاومت شیمیایی و دمایی بهتری دارد و جذب رطوبت آن کمتر است. در کنار این، وینیل استر نسبت به پلی استر کمی گران تر ولی نسبت به اپوکسی ارزان تر است. اپوکسی به خاطر خواص مکانیکی عالی، چسبندگی قوی به اکثر سطوح و جمع شدگی بسیار کم (در حین پخت) شناخته می شود. در پروژه های مهندسی حساس و فشار بالا (هوافضا، مسابقات و…) استفاده می شود. اما اپوکسی هزینه بالاتری دارد و فرایند اختلاط آن دقیق تر است. به طور خلاصه می توان گفت: هزینه ی کلی مواد از پلی استر (کم) به وینیل استر (متوسط) تا اپوکسی (زیاد) افزایش می یابد.
روش های تولید قطعات فایبرگلاس
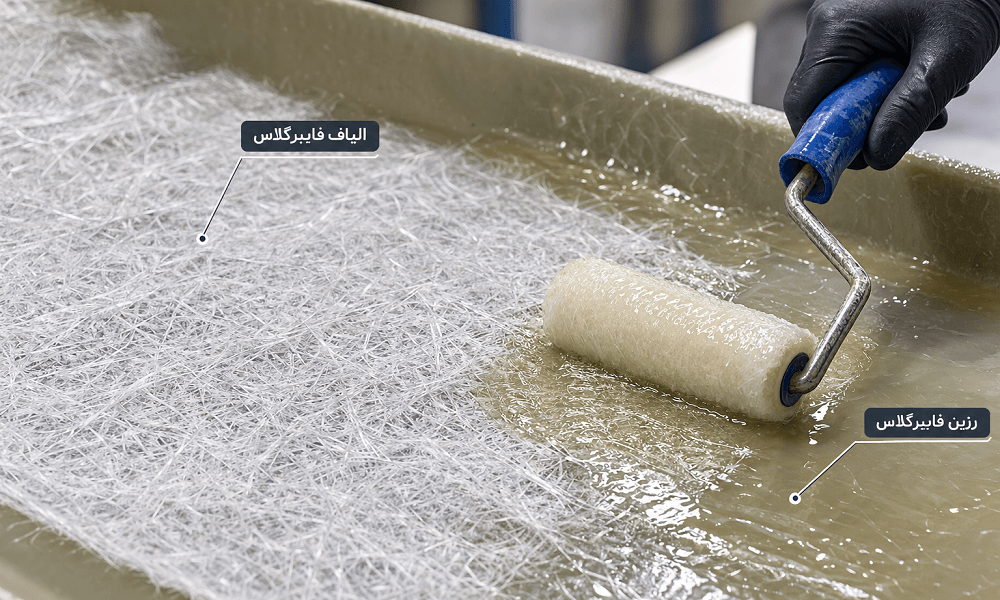
چند روش رایج برای ساخت قطعه فایبرگلاس وجود دارد. لایه گذاری دستی (Hand Lay-Up) ساده ترین روش است که در آن الیاف روی قالب قرار گرفته و با قلم مو یا غلتک به صورت لایه لایه با رزین آغشته می شوند. مزیت این روش، انعطاف پذیری در شکل دهی است: از آنجا که کنترل دستی روی چیدمان الیاف وجود دارد، می توان الیاف بلند را با دقت در جهت های دلخواه چید و شکل های نامنظم را ساخت. به همین دلیل برای قطعات هنری مثل قاب مانیتور، بدنه قایق و موارد کم حجم کاربرد دارد. تزریق رزین با وکیوم (Vacuum Infusion) و RTM (Resin Transfer Molding) روش هایی هستند که ضمن استفاده از خلأ یا قالب های بسته، کیفیت لایه گذاری بالاتری می دهند. در وکیوم اینفیوژن، خلأ هوا را بیرون می کشد و سپس رزین از طریق لایه خشک الیاف کشیده می شود که مقدار حباب را به حداقل می رساند و الیاف را کاملاً خیس می کند. در RTM، یک قالب دو تکه محکم رزین را تحت فشار تزریق می کند و برای تولید انبوه و قطعات سنگین صنعتی مناسب است. تحقیقاتی هم نشان داده اند قطعات تولیدشده با وکیوم یا RTM خواص مکانیکی بهتری نسبت به روش دستی دارند.
اهمیت نگهداری و شرایط محیط
قطعات فایبرگلاس اغلب در فضای باز کار می کنند. تابش UV آفتاب و رطوبت می توانند به تدریج رزین را پیر کنند؛ چسبندگی رزین و الیاف را کاهش دهند و ترکهای ریز در سطح قطعه ایجاد کنند. برای مثال، بررسی ها نشان می دهد که اشعه UV باعث واکنش اکسیداسیون فوتوالکتریکی در سطح رزین می شود و مقاومت قطعه را کاهش می دهد. بنابراین پوشش محافظ (رنگ یا ژل کوت مناسب) و جلوگیری از انباشت رطوبت در درزها اهمیت دارد. در محیط های خورنده نیز انتخاب رزین مناسب (مثلاً وینیل استر در مقابل پلی استر) می تواند از آسیب احتمالی جلوگیری کند.
در مقالات بعدی از سایت فایبر صنعت به بررسی سایر ابعاد و موضوعات مرتبط با صنعت فایبرگلاس خواهیم پرداخت.
دیدگاهها
0 دیدگاه